轨道交通供电设备生产工艺流程及质量管控要点
轨道交通供电设备的生产工艺与质量管控体系
轨道交通供电设备的安全性直接关系到线路运营的可靠性。川铁电气(天津)股份有限公司:轨道交通供电设备,铁路电气设备,开关柜,隔离开关,智能监测系统——这一产品矩阵的背后,是一套从原材料入厂到成品出厂的全链条工艺管控体系。本文从生产实际出发,梳理关键工序与质控节点。
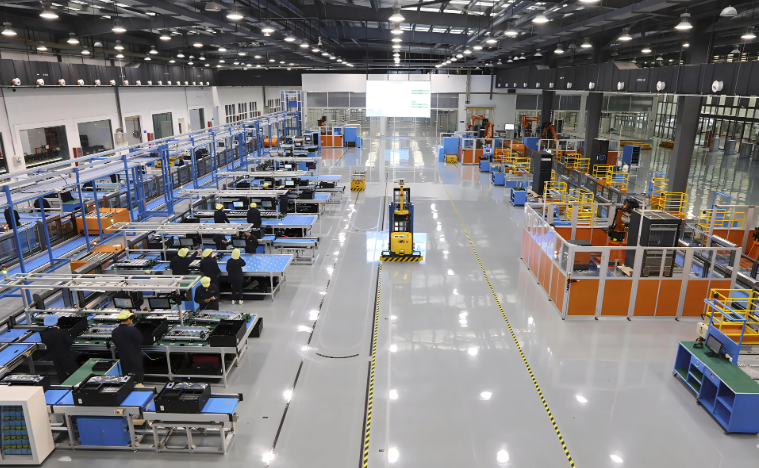
核心工序流程与工艺参数
以开关柜和隔离开关为例,主回路母排加工需经过数控下料、折弯、镀锡处理三道工序,母排折弯角度公差控制在±0.5°以内,镀锡层厚度不低于8μm。断路器隔室的绝缘距离按额定电压等级严格执行:27.5kV等级不小于300mm,10kV等级不小于125mm。柜体焊接采用工装夹具定位,焊接变形量控制在2mm/m以内,确保柜体拼接面的平面度满足IP4X防护等级要求。
智能监测系统的装配则涉及传感器标定与通信联调两个关键节点。局部放电传感器在装配前须完成80%额定电压下的标定测试,误差不超过±5%。通信模块需与后台系统完成Modbus/IEC 61850协议对接验证,确保遥测遥信数据刷新周期≤3s。
质量管控的关键节点
来料检验环节,导电回路所用铜材须提供材质报告并抽样做导电率测试,导电率不低于97%IACS。绝缘件按批次做耐压抽检,工频耐压值为额定电压的2.5倍加2kV,持续1min无闪络。
过程管控中,以下几项容易被忽视但影响深远:
- 螺栓紧固力矩:主回路连接螺栓须用扭矩扳手按M10→45N·m、M12→80N·m执行,并做防松标记
- 回路电阻测量:每台开关柜主回路电阻值不超过型式试验值的1.2倍
- 机械操作试验:隔离开关须完成1000次机械寿命操作,分合闸时间偏差在±10%以内
出厂试验阶段,除常规的工频耐压和机械特性测试外,智能监测系统需在整柜组装完成后进行整组联调,模拟告警阈值触发,验证从传感器到后台的完整链路响应。
常见问题与应对
现场反馈较多的问题集中在隔离开关触头温升超标。根源往往不在装配本身,而是触指弹簧的疲劳衰减。我们的做法是对每批触指弹簧做压缩量一致性筛查,剔除偏差超过10%的单件,同时在智能监测系统中设置温升趋势预警,提前识别劣化迹象。
另一类高频问题是开关柜内部凝露导致绝缘下降。除加装加热除湿装置外,柜体密封工艺的管控同样关键——门缝密封条压缩量须控制在30%~40%,过压或欠压都会削弱密封效果。
从母排加工到整柜联调,每一道工序的参数设定和检验记录构成了可追溯的质量闭环。川铁电气(天津)股份有限公司:轨道交通供电设备,铁路电气设备,开关柜,隔离开关,智能监测系统——产品线的每一次交付,最终都要回到工艺纪律和检测数据上说话。